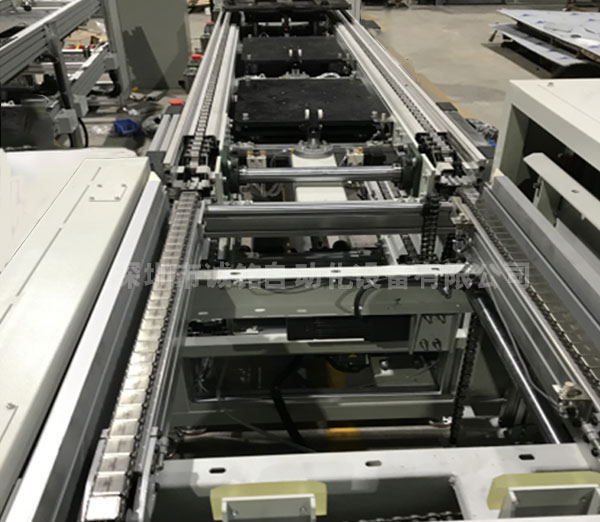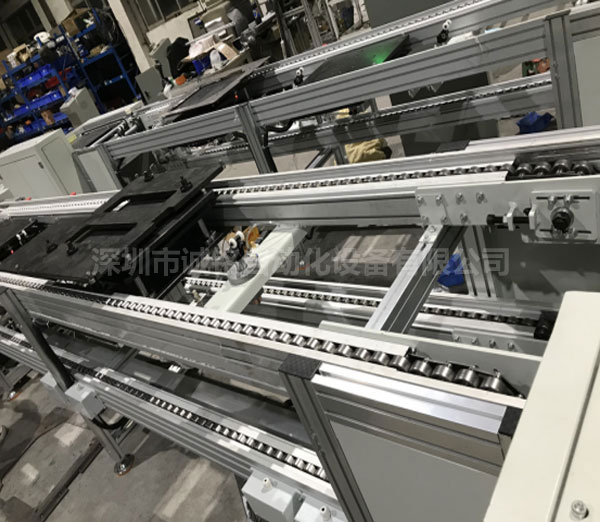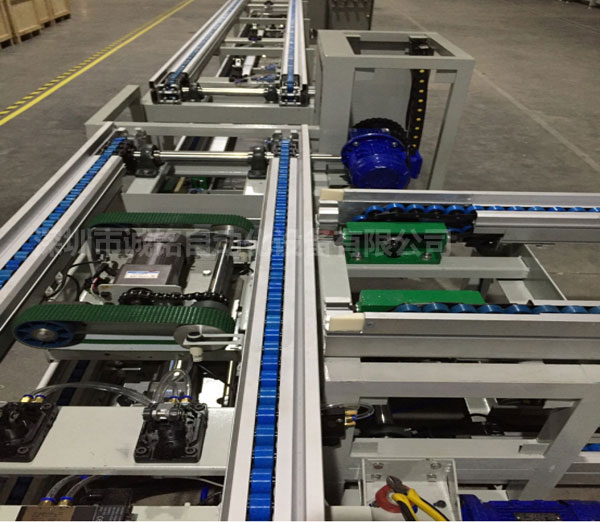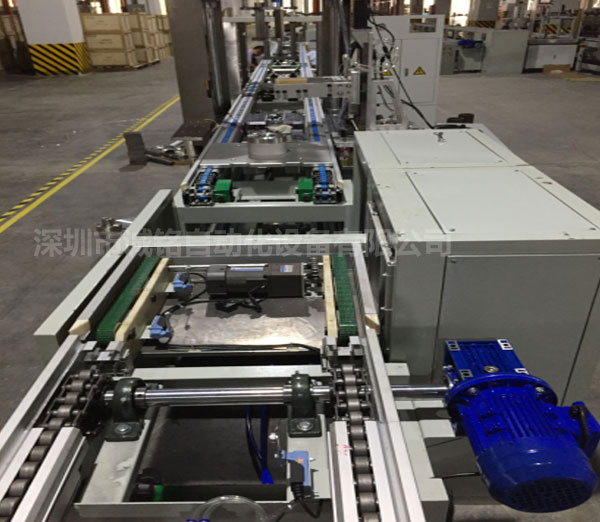
速链流水线的常用功能是积放阻挡,依靠阻挡机构配合倍速链条的滚轮结构,工装板可以在工位停下作业,下方链条保持运转,滚轮在工装板底部空转打滑,整条线不用停机,后方工装板可以依次排队等候,适配各工序时长不一致的组装产线。
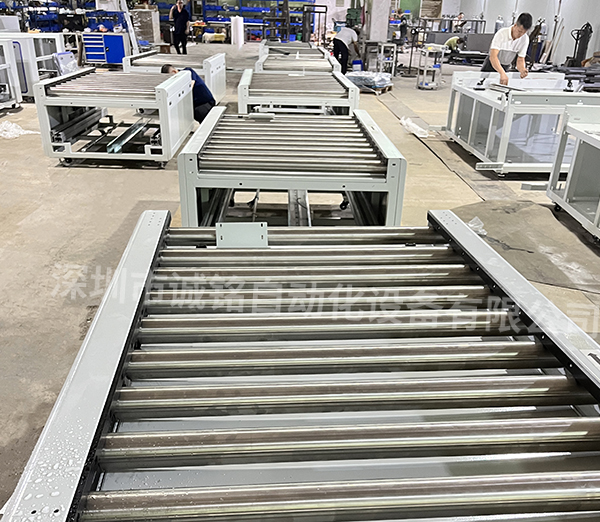
工位排布分为单工位独立阻挡和多工位连续积放。单工位适合独立锁附、检测工序;连续积放适合缓存区,多个工装依次排队。相邻阻挡器之间预留足够间距,避免工装板互相挤压。产线尾部可以增设满料检测,积放数量达到上限后前段送带暂停,防止堆料卡滞。
感应信号由光电开关采集,识别工装板到位之后输出信号,触发阻挡器动作。光电的安装位置需要和阻挡器保持合适距离,给工装板留出滑行缓冲区间。控制上接入PLC,可搭配按钮、脚踏开关供操作工手动放行,也可以和拧紧机、测试设备信号联动,工序完成自动放行。
工装板和链条的搭配细节。工装板底部平整,保证和滚轮接触均匀;板面重量差别大时,调整阻挡缓冲力度,轻板缓冲偏弱容易弹开,重板冲击大容易损坏阻挡器。尼龙滚轮适合轻载电子类工装,钢制滚轮承载更强,适合汽配模组。
防护与限位配套。阻挡位置加装硬限位块,防止工装板超出位置撞击设备;粉尘环境做好阻挡气缸防尘,碎屑卡入气缸会出现挡块卡滞、升降不顺。环形回流线的阻挡点位一般布置在作业段,回流段少设置阻挡,保障循环流转顺畅。
日常调试先空载试运行,观察工装停靠状态,再逐步加载。常见现象:停靠后回弹,多是缓冲不足;放行不畅,大多是光电信号误触发、阻挡气缸漏气;多块工装挤在一起,是积放间距预留不足。
这套积放阻挡方案,让产线节拍柔性可调,前后工序速度不一样也能稳定流转。结合工装重量、工位数量、有没有气源条件选择阻挡类型,搭配感应信号和缓冲结构,让工装板停靠、放行有序。