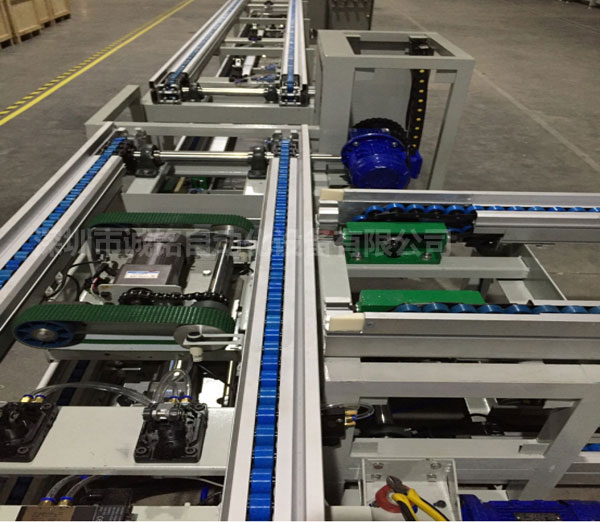
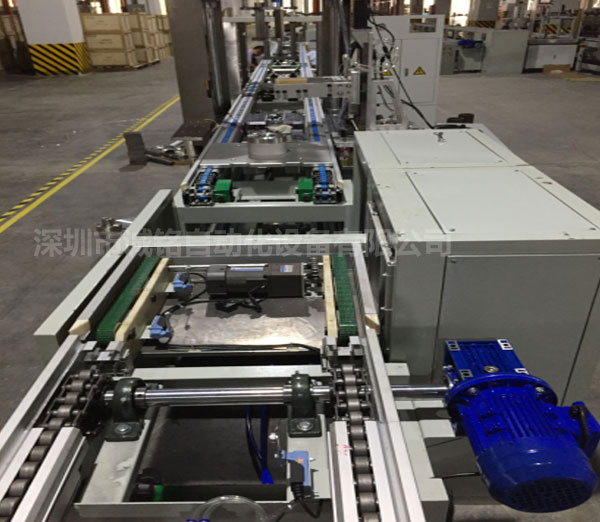
模组倍速链设备:柔性制造时代的效率引擎
在电子装配、汽车零部件、精密仪器等制造领域,生产线上的物料流转效率直接决定了整条产线的产出节拍。当传统皮带输送线在高速运转中出现打滑、偏移、积放混乱等问题时,一种名为模组
倍速链设备的输送系统正悄然成为柔性制造产线的核心组件。它以模块化设计为骨架,以倍速链传动为神经,在速度与精度之间找到了新的平衡点。
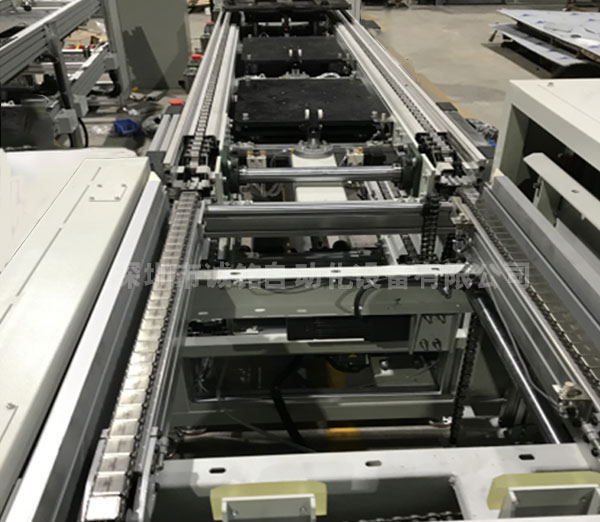
模组倍速链设备的核心原理在于“差速运动”。其链条在专用导轨上运行时,滚轮与导轨的接触方式使
工装板的移动速度达到链条本身速度的2至3倍。这种倍增效应并非简单的齿轮变速,而是通过滚子与套筒之间的滚动摩擦结构实现——当链条被驱动时,滚轮在导轨上滚动,
工装板则卡在滚轮之间被推着前进,从而获得高于链条的线速度。这意味着在同样的驱动功率下,模组倍速链设备能够以更紧凑的驱动单元实现更高的输送效率,同时减少链条磨损与噪音。
相较于传统输送线,模组倍速链设备的优势首先体现在“积放功能”上。当产线某工位出现短暂停机或节拍等待时,
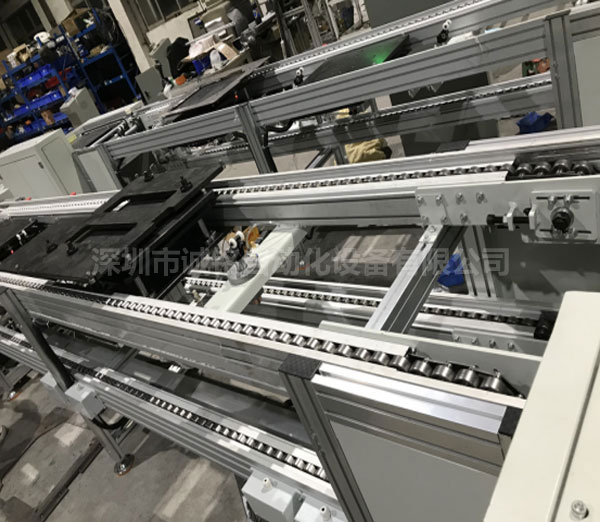
工装板可在链条上自由堆积而不产生挤压碰撞,链条继续运行而工件静止。这一特性在多工位协同作业中至关重要——各工位可独立启停,不必因单一节点的异常而拖累整线。其次,模块化结构使模组倍速链设备具备极强的可重构性。直线段、转弯段、升降段、横移段等标准模组可像积木一样拼接,产线布局调整时无需整体拆解,仅更换或增减模组即可完成改造。这种灵活性尤其适配多品种、小批量的生产模式。
在电子制造车间,模组倍速链设备常用于SMT贴片后的PCBA板输送。工装板承载电路板在多个检测工位间流转,倍速运动缩短了工位间传递时间,而积放功能让检测工位可按自身节拍取放工件,避免上游等待。在汽车零部件装配线上,重型模组倍速链设备可承载数十公斤的发动机缸体或变速箱壳体,通过差速滚动减少摩擦阻力,使长距离输送的能耗显著降低。在锂电池模组组装中,倍速链的平稳启停特性避免了电芯在传送过程中的震动损伤。
设计一套模组倍速链设备时,需重点考量三个参数:链条张力、导轨材质与驱动布局。倍速链的滚子结构对导轨的平整度要求极高,通常采用耐磨合金钢导轨并辅以淬火处理,以降低长期运行后的磨损偏移。驱动单元宜采用分段驱动方式,每段长度控制在10至15米以内,避免长链条累积伸长导致的节距变化。工装板与链条的啮合部位需设计定位销或阻尼块,防止高速启动时工装板弹跳脱离。
随着智能制造的推进,模组倍速链设备正在与传感器、RFID读写器和分布式控制系统融合。每个工装板可携带身份标签,在倍速链沿线设置读写站点,实现工件流向的动态调度。部分高端产线已引入伺服驱动模组倍速链设备,通过调节链条速度实现变节拍输送——当某工位需要更长作业时间时,该段链条自动降速甚至短暂停留,而前后段仍保持原速运行。这种“柔性节拍”能力正是传统刚性输送线难以企及的。
从替代进口设备到形成国产标准化模组库,模组倍速链设备的技术成熟度已能满足多数工业场景的需求。其价值不在于单项性能的*突破,而在于将速度、积放、重构、耐用四个维度整合在一个可负担的成本框架内。当制造企业面临产线换型频繁、工位节拍不均衡、场地空间受限等现实约束时,模组倍速链设备提供了一种务实的解法——用模块化的物理架构匹配动态变化的工艺逻辑,让物料流转从“被动传送”转向“主动调度”。
标题:模组倍速链设备:柔性产线的差速输送与积放重构