重型滚筒倍速链生产线:破解重载装配效率瓶颈的系统级方案
在工程机械、风电设备、大型电机等重载制造领域,装配线长期面临一个结构性矛盾:工件重量动辄数百公斤至数吨,传统单
倍速链因链条张力限制难以承载,而辊道线虽承重有余却缺乏节拍控制能力,导致工位间物料堆积或等待。重型滚筒
倍速链生产线的出现,正是对这一矛盾的工程化回应——它并非简单地将滚筒与
倍速链叠加,而是通过承载结构与驱动逻辑的解耦设计,在重载条件下重建了柔性节拍传递能力。
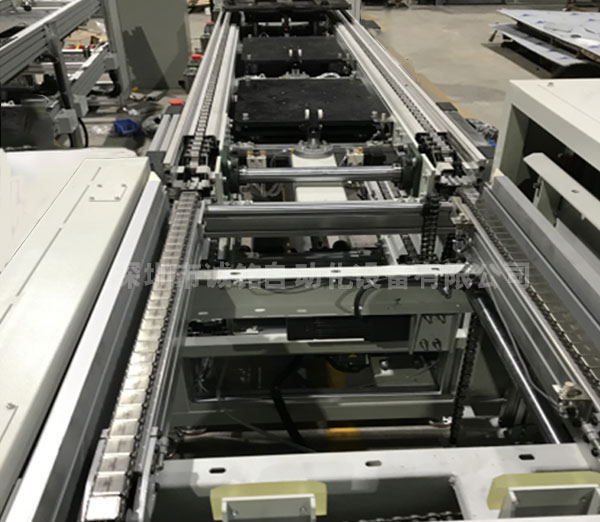
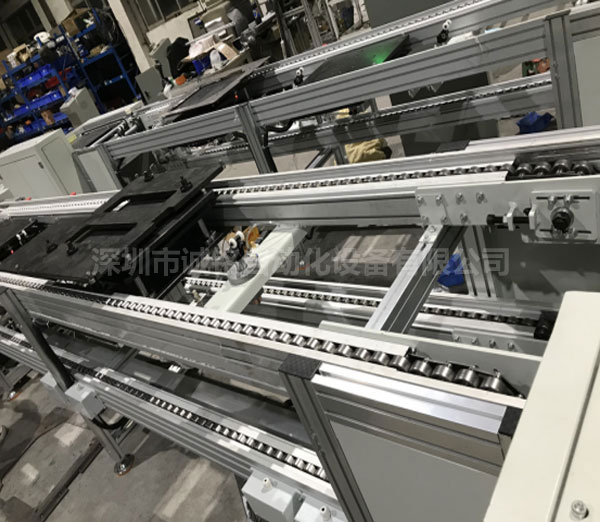
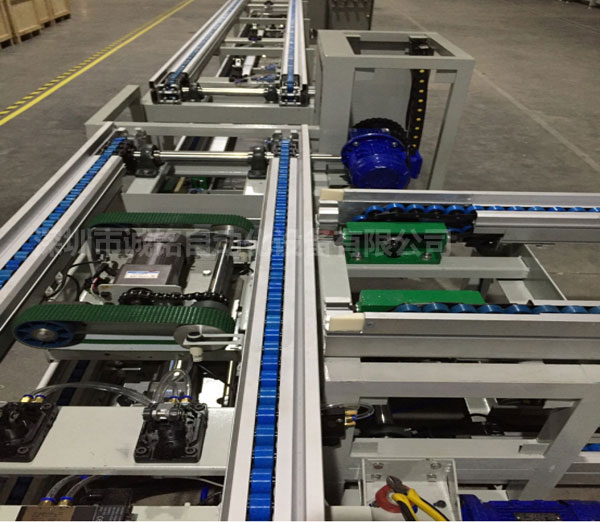
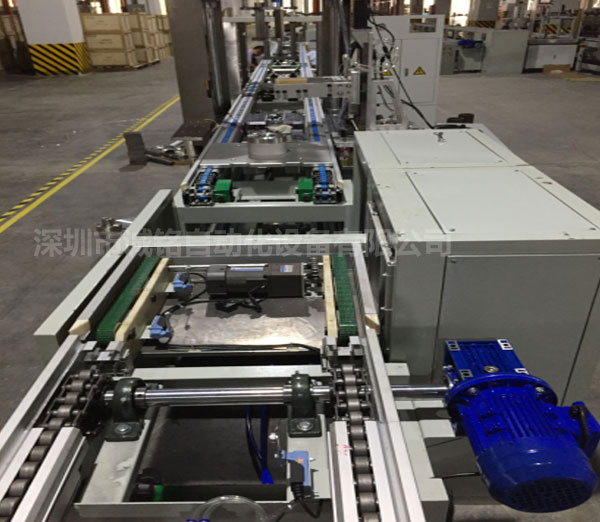
从结构层面看,该产线的核心创新在于“滚筒承载、倍速链驱动”的分工体系。工件托盘直接置于密集排列的重型滚筒上,滚筒组承担全部垂直载荷,单米承重可达1.5至3吨,彻底规避了链条直接受压易磨损、易拉长的痼疾。倍速链则隐藏于滚筒下方或侧方,通过拨叉或摩擦轮与托盘底部接触,仅传递水平推力。这种分离使链条张力不再与工件重量挂钩,即便承载数吨工件,链条仍可保持较低的预紧力,寿命较传统重载链线提升2至3倍。
倍速链的“倍速”特性在此类产线上被赋予新的功能内涵。当链条以2至3倍于托盘名义速度运行时,托盘在工位挡停器作用下停止,链条与托盘之间转为滑动摩擦,实现工位间的非同步积放。对于重型工件而言,这意味着前道工位因装配复杂度高而超时时,后续工件可在缓存段自动排队,整线不会被迫停线。某风电齿轮箱装配线的实测数据显示,引入该积放逻辑后,工位间等待时间从总工时的18%降至6%以下,设备综合效率提升约12个百分点。
驱动与控制系统的适配同样关键。重型
滚筒倍速链生产线普遍采用分段驱动策略,每段长度控制在8至12米,由独立减速电机驱动,段间通过总线通讯实现速度同步与交接逻辑。当托盘跨越段间过渡区时,光电传感器触发前段加速、后段减速的“追赶-交接”算法,避免重载托盘因惯性产生冲击。同时,滚筒组件标配双密封深沟球轴承与防尘迷宫结构,在焊接烟尘、铸件飞边较多的环境中仍能维持较低的滚动阻力,减少链条的额外牵引负荷。
在*维度上,重载场景对失效保护提出更高要求。该产线通常配置机械式过载离合器与电气式扭矩监测双重保护:当托盘卡滞导致链条张力超过设定阈值时,离合器瞬间脱开,同时变频器报出过流信号并停机,防止链条断裂或滚筒轴弯曲。此外,工位挡停器采用液压缓冲结构,吸收重型托盘以0.3米/秒速度撞击时的动能,避免刚性碰撞对托盘定位精度的影响。
从应用适配性观察,重型滚筒倍速链生产线的价值在变节拍、多品种混线场景中尤为突出。工程机械结构件装配往往涉及数十种机型,工位作业时间差异显著,该产线通过积放缓存与分段调速,允许不同机型按各自的工艺节拍流动,而无需为*长工时工位统一线速。某挖掘机回转平台装配线改造后,换型时间从45分钟压缩至12分钟,在制品库存减少约30%。
可以说,重型滚筒倍速链生产线并非单一设备的升级,而是对“承载-驱动-控制-缓冲”链条的系统性重构。它将倍速链的柔性积放基因注入重载场景,在不牺牲承载能力的前提下,为重型装配离散型生产提供了接近流水线效率的连续式节拍控制,成为重载制造领域产线改造中值得优先评估的技术路径。
带关键词标题: 重型滚筒倍速链生产线:重载装配场景下的柔性节拍重构与工程化实践